Лазерний верстат для порізки труб: особливості та застосування
Порізка труб і профільного прокату традиційними методами — плазмою, дисковою пилкою чи механічним свердлінням отворів — завжди пов’язана з компромісом між швидкістю, точністю та якістю кромки. Верстат для порізки труб лазером вирішує цю проблему комплексно: за один прохід він виконує розкрій, вирізає отвори, пази, фаски та складні контури без додаткових операцій і практично без відходів металу.
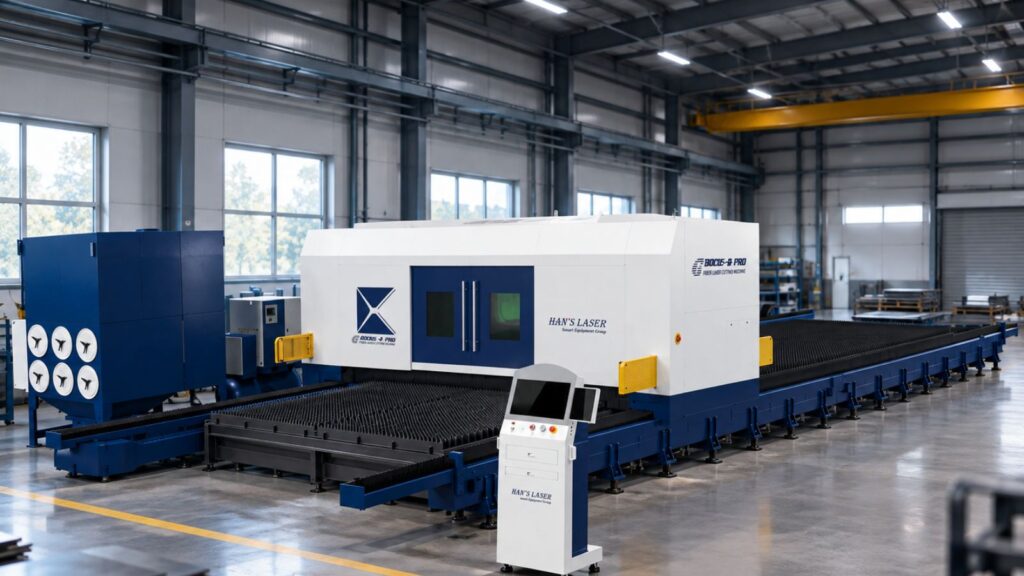
Як влаштований верстат для лазерного різання труб
Обладнання для лазерної порізки труб конструктивно відрізняється від листових розкрійних комплексів, хоча й використовує ту саму оптоволоконну лазерну технологію.
Ключові вузли верстата:
- Патрон подачі та затиску — фіксує трубу або профіль і забезпечує їхнє обертання навколо своєї осі з високою точністю позиціонування.
- Система автоматичної подачі матеріалу — переміщує заготовку вздовж осі Z, дозволяючи обробляти прутки стандартної довжини 6 м і більше без зупинки циклу.
- Лазерна різальна головка з автофокусом та датчиком відстеження контуру — рухається синхронно з обертанням труби, витримуючи постійну фокусну відстань навіть на профілях складної форми.
- Оптоволоконний лазерний джерело потужністю зазвичай від 1000 до 6000 Вт — саме потужність визначає максимальну товщину стінки та швидкість різу.
- Система ЧПК з CAD/CAM-модулем — оператор завантажує 3D-модель деталі, а програмне забезпечення автоматично розгортає контур на циліндричній чи профільній поверхні та формує траєкторію різу.
- Система автозавантаження та вивантаження — у промислових лініях подає нові заготовки з накопичувача і прибирає готові деталі, що дозволяє працювати в безлюдному режимі.
Які профілі й діаметри обробляє обладнання
Сучасні трубообрізні лазерні комплекси працюють не лише з круглими трубами. Типовий діапазон включає:
- круглі труби — від 10–20 мм до 300–400 мм у діаметрі, залежно від моделі патрона;
- прямокутні та квадратні профільні труби;
- овальні профілі;
- кутники, швелери, двотаври та інший фасонний прокат.
Товщина стінки, яку можна різати, безпосередньо залежить від потужності лазерного джерела: маломожні верстати (1–2 кВт) впевнено обробляють вуглецеву сталь до 8–10 мм, тоді як потужніші установки (4–6 кВт) справляються зі стінками 15–20 мм і легше працюють із нержавіючою сталлю, алюмінієм та кольоровими сплавами, які мають вищу відбивну здатність і потребують більшого запасу потужності.
Переваги технології порівняно з класичними методами
- Точність — допуски до соту частки міліметра, що виключає необхідність подальшого механічного доопрацювання.
- Складна геометрія за один цикл — отвори під фланці, пази для зварювання внахлест, фігурні торцеві зрізи виконуються без переналагодження оснастки.
- Мінімальна зона термічного впливу, вузький різ і чиста кромка без задирок.
- Висока продуктивність завдяки автоматичній подачі й відсутності проміжних операцій.
- Економія металу — розкрій оптимізується програмно, знижуючи відходи прокату.
Де застосовується лазерна порізка труб
Технологія затребувана скрізь, де виробництво працює з трубним і профільним прокатом:
- Металоконструкції та будівництво — каркаси, опори, огорожі, драбини.
- Меблеве виробництво — каркаси стільців, столів, стелажів зі складними з’єднаннями.
- Автомобільна та транспортна галузь — вихлопні системи, каркаси причепів, рами.
- Виробництво сільгосптехніки — рами, навісне обладнання.
- Вентиляційні та інженерні системи — трубопроводи, кронштейни, кріплення.
- Виробництво меблевої та торговельної фурнітури, спортивного інвентарю, ігрових комплексів.
Скрізь, де деталь має отвори, вирізи чи стикувальні пази під зварювання, лазерна трубообрізка дає готовий елемент, який одразу йде на зварювальну дільницю — без розмітки, свердління чи додаткової механічної обробки.
Як обрати та купити лазерний верстат для труб
Перед тим як купити лазерний верстат для труб, варто визначити:
- Максимальний діаметр і довжину заготовок, з якими працює виробництво.
- Переважні матеріали та товщини стінок — від цього залежить необхідна потужність джерела.
- Потрібність автоматичного завантаження для серійного виробництва.
- Наявність сервісної підтримки та навчання операторів у постачальника.
Правильно підібраний верстат окупається за рахунок скорочення часу циклу, зменшення частки браку та відмови від додаткових операцій свердління й фрезерування отворів.
Компанія IWERKE постачає оптоволоконні лазерні верстати для порізки труб під ключ — з підбором конфігурації під конкретне виробництво, пусконалагодженням та сервісним супроводом. Залиште заявку, і наші спеціалісти допоможуть визначити оптимальну модель під ваші завдання.
Розповсюджені питання
Яку максимальну товщину стінки труби можна різати лазером?
Це залежить від потужності лазерного джерела. Верстати на 1–2 кВт впевнено ріжуть вуглецеву сталь до 8–10 мм, а установки потужністю 4–6 кВт справляються зі стінками 15–20 мм, а також ефективніше обробляють нержавіючу сталь і алюміній.
Чи можна різати профільні (квадратні й прямокутні) труби, чи лише круглі?
Так, сучасні трубообрізні лазерні комплекси обробляють круглі, квадратні, прямокутні та овальні профілі, а також кутники, швелери й двотаври — патрон і система ЧПК автоматично адаптують траєкторію різу під форму перерізу.
Чим лазерна порізка труб краща за плазмову або механічну?
Лазер дає вужчий різ, мінімальну зону термічного впливу, чисту кромку без задирок і точність до соту міліметра. Крім того, за один цикл можна вирізати отвори, пази та фаски без додаткового свердління чи фрезерування.
Яка максимальна довжина заготовки для обробки?
Більшість промислових верстатів розраховані на прутки стандартної довжини від 6 м і довше — система автоматичної подачі переміщує трубу вздовж осі без зупинки циклу різання.
Що впливає на вартість лазерного верстата для труб?
Основні фактори — потужність лазерного джерела, максимальний діаметр і довжина оброблюваних заготовок, наявність системи автоматичного завантаження/вивантаження.