Потужність волоконного лазера: як обрати верстат під товщину металу та завдання виробництва
Коли підприємство планує купити лазерний верстат для різання металу, перше і найважливіше питання, з яким зіштовхується головний інженер або власник: «Якої потужності джерело нам потрібне — 3, 6, 12 чи 20+ кВт?»
Потужність лазерного джерела — це не абстрактна цифра в паспорті верстата і не просто показник «престижу». Це головний чинник, який визначає:
- Капітальні витрати (CAPEX): різниця в ціні між джерелами 3 кВт та 12 кВт може бути кратною.
- Операційні витрати (OPEX): розхід асистуючих газів, електроенергії та витратних матеріалів (сопла, захисні стекла).
- Спектр замовлень: які товщини та матеріали ви зможете обробляти із промисловою якістю.
- Продуктивність: швидкість проходження контуру та час пробивки (piercing).
У команді Iwerke ми допомагаємо машинобудівним підприємствам, металосервісам та приватним цехам підбирати обладнання під їхній техпроцес. Нижче розповідаємо, як правильно розрахувати необхідну потужність і не переплатити за зайві кіловати.
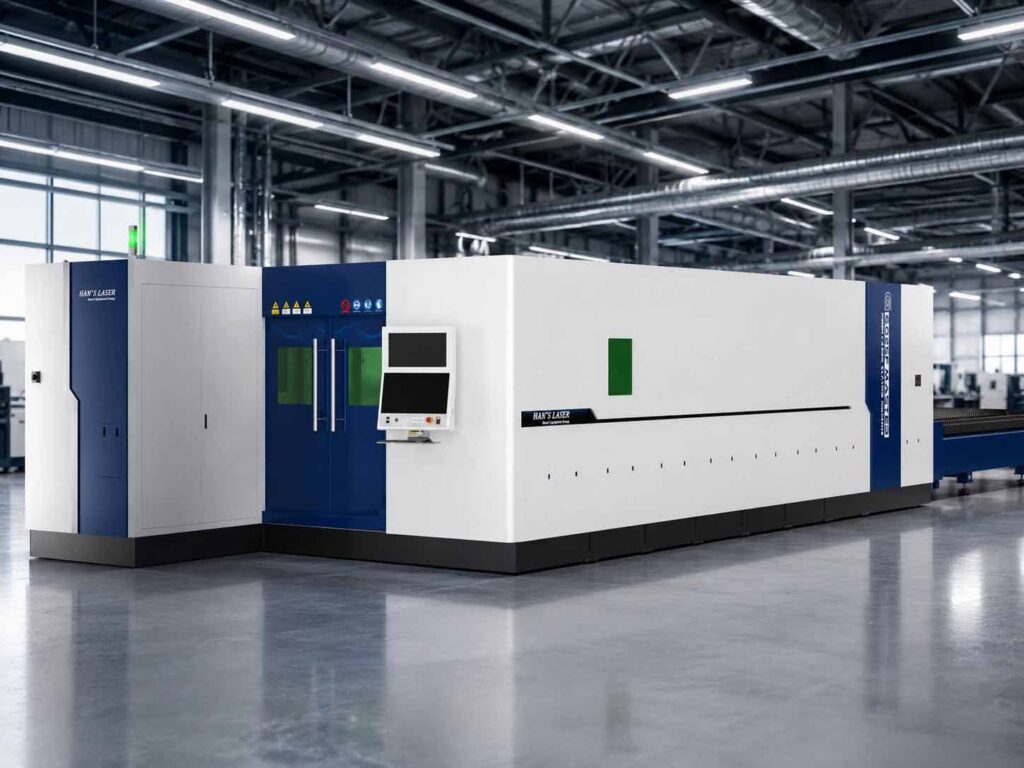
Робочий діапазон товщин: практична орієнтовна таблиця
Головна помилка при купівлі верстата — орієнтуватися на паспортний максимум джерела. Паспортний максимум означає, що верстат фізично зможе пробити й розрізати лист на мінімальній швидкості. Але для стабільного серійного виробництва існує поняття робочої (технологічної) товщини.
У таблиці нижче наведено саме робочий діапазон для волоконних лазерних верстатів при різанні промислової якості:
| Потужність джерела | Чорна сталь (O2, кисень) | Нержавіюча сталь (N2, азот) | Алюміній (N2, азот) | Латунь / Мідь (N2 / Ar) |
| 1,5–2 кВт | до 12–14 мм | до 6 мм | до 4–5 мм | до 3 мм |
| 3 кВт | до 16–18 мм | до 8–10 мм | до 6–8 мм | до 4 мм |
| 6 кВт | до 22–25 мм | до 16–20 мм | до 12–16 мм | до 8–10 мм |
| 12 кВт | до 30–35 мм | до 25–30 мм | до 20–25 мм | до 12–14 мм |
| 20–30 кВт | до 40–50 мм | до 35–45 мм | до 30–40 мм | до 16–20 мм |
Ключовий висновок для покупця: Чорна сталь при різанні з киснем підтримує екзотермічну реакцію (горіння), тому вимагає меншої потужності лазера. Нержавійка, алюміній та кольорові метали ріжуться шляхом чистого виплавлення азотом або аргоном під високим тиском. Вони «з’їдають» потужність лазера у 2–2,5 раза швидше через високу теплопровідність та відбивну здатність.
Чому варто купувати джерело із запасом 30–40%?
Якщо ваш основний асортимент — це 10 мм нержавіюча сталь, покупка верстата на 3 кВт буде стратегічною помилкою, хоча формально він «потягне» цю товщину.
Робота обладнання на граничних паспортах призводить до негативних наслідків:
- Низька швидкість: метрична продуктивність падає в рази, що збільшує собівартість години роботи.
- Проблеми з пробивкою: пробивка отвору на товстому металі займає більше часу, ніж вирізання самого контуру. При слабкому джерелі зростає ризик зворотного сплеску металу, що випалює захисне скло ріжучої головки.
- Погіршення якості кромки: з’являється конусність, задирки (грат), які вимагають додаткової слюсарної обробки.
- Знос джерела та оптики: тривала робота на 100% піковій потужності скорочує ресурс оптичних елементів.
Правило Iwerke : Для стабільного серійного виробництва підбирайте потужність так, щоб ваші основні робочі товщини знаходилися в межах 60–70% від максимальних можливостей верстата.
Швидкість різання та економіка обладнання
Потужність лазерного джерела безпосередньо впливає на термін окупності верстата (ROI), але ця залежність нелінійна для різних товщин.
- Тонкий лист (1–3 мм): Прирості потужності з 3 кВт до 6 чи 12 кВт дає вибухове зростання швидкості (у 3–5 разів). Якщо ви виготовляєте шафи, вентиляцію, корпуси або перфоровані панелі тисячними тиражами — високопотужне джерело акумулює максимальний прибуток за рахунок швидкості.
- Середні товщини (4–12 мм): Приріст швидкості становить близько 50–100%. Тут виграш іде не лише за рахунок швидкості ходу, а й за рахунок швидкої імпульсної або динамічної пробивки.
- Товстий лист (понад 20 мм): Різниця у швидкості лінійного різу між 12 кВт та 20 кВт стає менш помітною, але високопотужний лазер дозволяє використовувати азот замість кисню, отримуючи ідеально чисту кромку без окисної плівки на швидкостях, які раніше були недосяжні.
Чому сучасний вибір — це Волоконний (Fiber) лазер?
При виборі верстата ви можете зіштовхнутися з описом застарілих технологій. Для обробки листового та трубного металопрокату в 2026 році волоконна технологія повністю витіснила альтернативи:
- Волоконні лазери (Fiber): Довжина хвилі ~1,06 мкм ідеально поглинається металами. ККД (Wall-plug efficiency) сягає 35–40%, джерело не потребує обслуговування газами (на відміну від CO₂), передача променя йде через гнучке оптичне волокно.
- CO₂ лазери: Мають довжину хвилі 10,6 мкм, мають високе енергоспоживання, складну систему дзеркал і практично не застосовуються для металу у сучасних нових верстатах (за винятком специфічного розкрою неметалів).
- Дискові лазери: Близькі за ефективністю до волоконних, але дорожчі в обслуговуванні та чутливіші до умов експлуатації.
Висновок: Сьогодні підбір металорізального верстата — це вибір потужності волоконного джерела (Raycus, MAX Photonics, IPG) та комплектації ріжучої головки (BOCI, Precitec, Raytools).
Комплексна конфігурація: що врахувати, крім ватів
Потужне джерело сам по собі не гарантує ідеального різу. При виборі верстата в iwerke ми звертаємо увагу на комплектуючі, які розкривають потенціал кіловатної потужності:
1. Автоматична ріжуча голова (Autofocus)
Для потужностей від 3 кВт і вище обов’язкова наявність автофокусу. Вона дозволяє програмувати зміну фокусної відстані для пробивки та безпосередньо для різання різних товщин у межах одного польотного завдання без участі оператора.
2. Газова обв’язка та вибір асистуючого газу
- Кисень: Використовується для товстої чорної сталі. Низький тиск (0,5–2 бар), менша витрата, але на кромці утворюється окалина.
- Азот: Використовується для нержавійки, алюмінію та відповідальних деталей із чорної сталі. Вимагає високого тиску (15–25 бар) та високої потужності лазера, але дає дзеркальну кромку під зварювання чи фарбування без додаткової зачистки.
- Повітря (копресор високого тиску): Економічна альтернатива азоту для товщин до 4–6 мм (за наявності джерела від 6 кВт).
3. Станина та серводвигуни
Верстат потужністю 12–20 кВт ріже тонкий метал на швидкостях до 80–100 м/хв. Якщо станина верстата легка чи зварна без термообробки (відпалу для зняття напруг), вібрації на прискореннях знищать точність і зведуть нанівець усю потужність джерела.
Потрібна допомога у виборі лазерного верстата?
Вибір потужності лазерного джерела — це інвестиційне рішення, яке має базуватися на детальному аналізі вашої номенклатури деталей, обсягів виробництва та планованого терміну окупності.
Фахівці Iwerke пропонують повний цикл підбору та постачання обладнання:
- Розрахунок собівартості різання ваших деталей на джерелах різної потужності.
- Підбір оптимальної конфігурації верстата (розмір столу, потужність, тип джерела, система газопідготовки).
- Пусконалагоджувальні роботи, навчання вашого персоналу та сервісне гарантійне обслуговування.
Зв’яжіться з нами або надішліть ваші креслення та техзавдання — ми підберемо верстат, який вирішуватиме ваші завдання з максимальною рентабельністю.
-
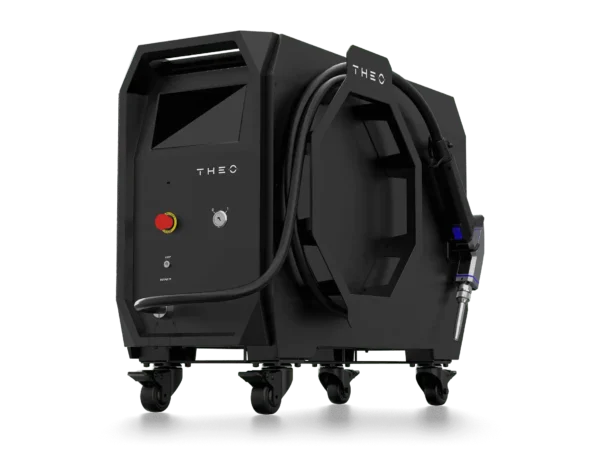
Лазерний зварювальний апарат THEO MA1
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
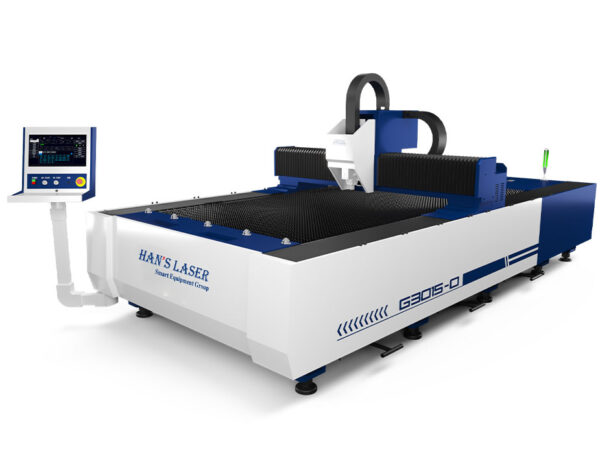
Оптоволоконний лазерний верстат для різання листового металу Hans Laser G3015-O
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
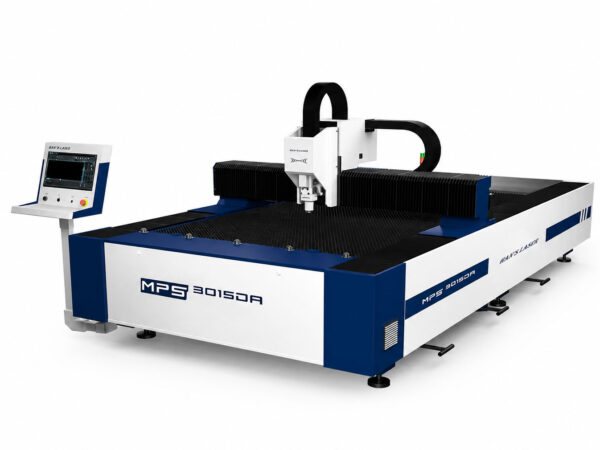
Оптоволоконний лазерний верстат для різання листового металу Hans Laser MPS3015
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
Автоматична лазерна лінія QQMail
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ