Оптоволоконний лазерний верстат для різання металу: як працює і чому ефективніший
Оптоволоконний лазерний верстат для металу сьогодні — це основне обладнання сучасного металообробного виробництва. Він замінює механічну різку, плазму та газове різання там, де важливі швидкість, точність і чистота кромки. Технологія активно витісняє традиційні методи обробки на підприємствах машинобудування, металоконструкцій та серійного виробництва деталей, оскільки дозволяє скоротити час обробки та знизити частку браку.
Якщо ви плануєте оптоволоконний лазерний верстат купити або замовити різання на такому обладнанні, варто розуміти принцип його роботи та переваги перед альтернативними технологіями. Це допоможе правильно оцінити продуктивність верстата, підібрати оптимальну конфігурацію під ваші матеріали та уникнути зайвих витрат на етапі впровадження.
Принцип роботи оптоволоконного лазерного верстата
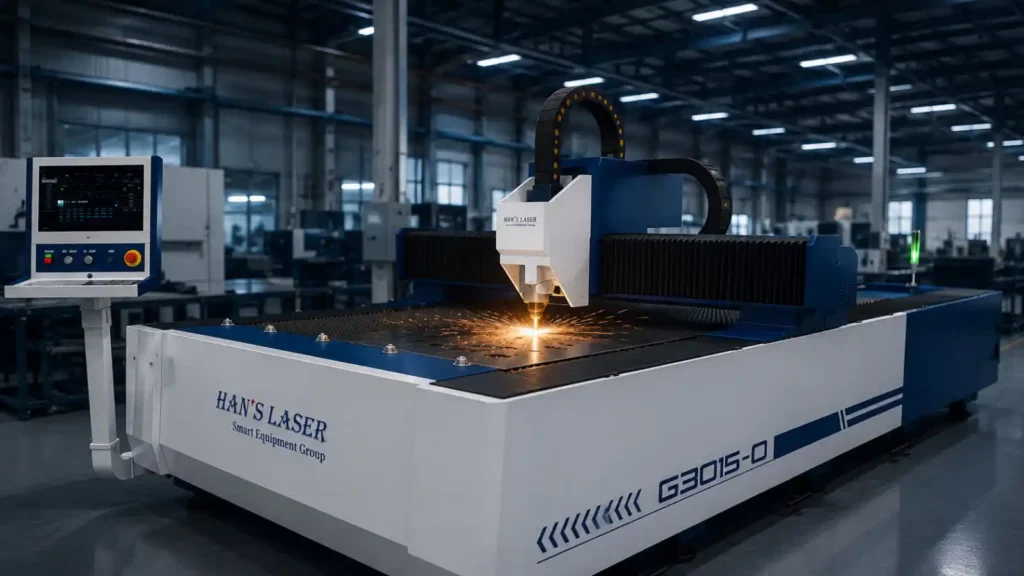
Оптоволоконний лазер генерує випромінювання в активному оптоволоконному середовищі, яке потім передається через гнучке волокно до ріжучої головки. На відміну від CO₂-лазерів, де промінь рухається по дзеркалах, тут світло йде по оптоволокну — це робить конструкцію компактнішою, знижує втрати енергії та спрощує обслуговування.
Процес різання відбувається так:
- Джерело випромінювання створює потужний лазерний промінь.
- Промінь через оптоволокно подається до ріжучої головки.
- Лінзи фокусують промінь у маленьку точку діаметром частки міліметра.
- Метал у зоні фокусу швидко нагрівається, плавиться або випаровується.
- Під тиском допоміжного газу — кисню, азоту або повітря — розплавлений метал видувається зі шва.
- Ріжуча головка переміщується по траєкторії, яка задана в управляючій програмі.
Такий підхід дозволяє різати вуглецеву сталь, нержавіючу сталь, алюміній, мідь, латунь та інші метали без механічного контакту з деталлю.
Переваги оптоволоконного лазерного верстата
Висока швидкість різання
Оптоволоконний лазерний верстат ріже метал у кілька разів швидше, ніж плазмове або газове різання, особливо на товщинах до 10 мм. Швидкість залежить від потужності джерела та типу матеріалу, але вже при 3 кВт можна отримувати продуктивність, якої достатньо для серійного виробництва.
Точність і якість кромки
Лазерне різання забезпечує точність до ±0,05 мм і дає чисту кромку без окалини, задирок та значних термічних деформацій. Це зменшує кількість подальших механічних операцій — зачищання, шліфування, калібрування.
Низька собівартість різу
Хоча початкові інвестиції в лазерний верстат для металу вищі, ніж у плазмовий або газорізальний апарат, собівартість одного метра різу нижча. Причини:
- менше витрат матеріалу на припуски та брак;
- висока швидкість обробки;
- менша кількість ручної праці;
- довгий термін служби джерела — до 100 000 годин.
Універсальність матеріалів
Лазерний верстат для металу працює з широким спектром матеріалів і товщин. Він однаково добре справляється з тонким листом і товстими заготовками, а також з кольоровими металами, які важко обробляти іншими способами.
Автоматизація та повторюваність
Сучасні верстати працюють під керуванням ЧПУ. Досить один раз налаштувати програму — і кожна наступна деталь буде ідентичною. Це критично важливо для серійного виробництва.
Порівняння з плазмовим та газовим різанням
Параметр | Оптоволоконний лазер | Плазмове різання | Газове різання |
Точність | Дуже висока | Середня | Низька |
Якість кромки | Чиста, без окалини | Потребує зачистки | Груба, з окалиною |
Швидкість на тонких листах | Висока | Середня | Низька |
Товщина металу | До 40 мм і більше | До 50 мм | До 300 мм |
Витрати на обслуговування | Низькі | Середні | Низькі |
Собівартість різу | Низька | Середня | Низька на товстих заготовках |
Плазма добре підходить для товстих і неточних деталей, газове різання — для дуже товстих заготовок без вимог до точності. Але якщо потрібна швидкість, чистота кромки та мінімальна подальша обробка, оптоволоконний лазерний верстат купити вигідніше.
На що звернути увагу при виборі верстата
- Потужність джерела. Для тонких листів до 3 мм достатньо 1–2 кВт, для змішаного виробництва — 3–6 кВт, для товстих деталей — 12 кВт і вище.
- Робоча зона. Повинна відповідати розмірам типових заготовок.
- Тип лазера. Оптоволоконні верстати перевершують CO₂-лазери за енергоефективністю та обслуговуванням.
- Система подачі газу. Якісне різання неможливе без стабільного тиску та чистоти газу.
- Сервісна підтримка. Важливо, щоб постачальник надавав навчання, запчастини та технічну допомогу.
Обираючи постачальника обладнання, зверніть увагу, щоб він забезпечував не лише поставку верстата, а й навчання персоналу, наявність запчастин та технічну підтримку — без цього навіть якісна машина швидко втрачає ефективність. Саме такий комплексний супровід пропонує IWERKE.
Оптоволоконний лазерний верстат Han’s Laser для різання металу поєднує в собі швидкість обробки, високу точність та економічність експлуатації. У більшості завдань, де критично важливі якість кромки та продуктивність, ця технологія випереджає плазмове й газове різання.
При виборі надійного лазерного верстата Han’s Laser для металу варто орієнтуватися на ключові параметри: потужність джерела випромінювання, розмір робочої зони та рівень сервісного супроводу. Саме ці характеристики визначають ефективність роботи обладнання на виробництві, а придбання через офіційного постачальника IWERKE гарантує підтримку на всіх етапах — від навчання до сервісного обслуговування.
-
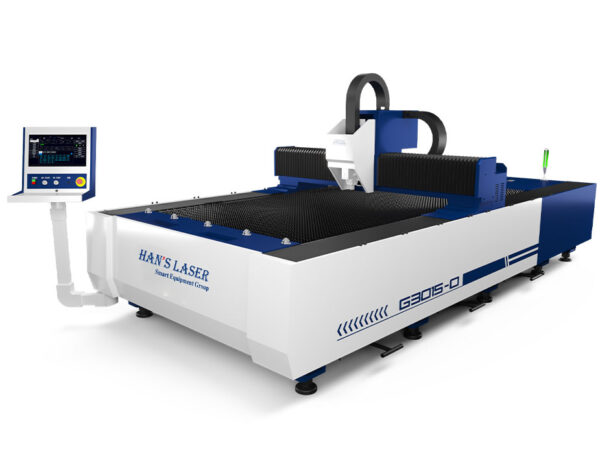
Оптоволоконний лазерний верстат для різання листового металу Hans Laser G3015-O
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
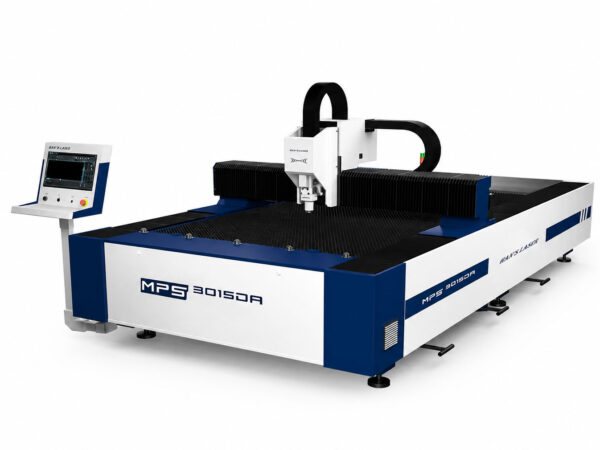
Оптоволоконний лазерний верстат для різання листового металу Hans Laser MPS3015
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
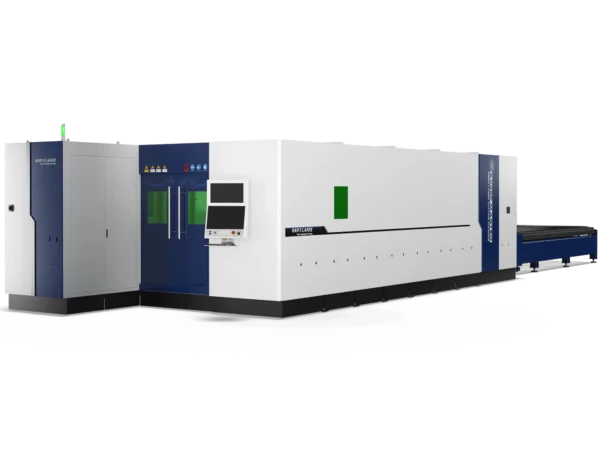
Лазерний верстат G6025F Master
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
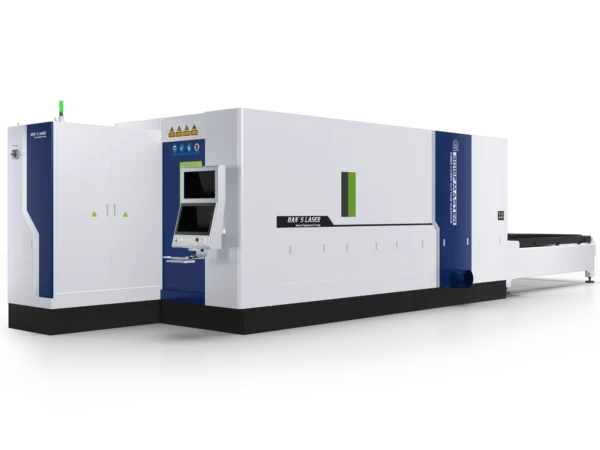
Лазерний верстат G3015F Master
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ
Розповсюджені питання
Чим оптоволоконний лазер відрізняється від CO₂-лазера?
Оптоволоконний лазер має вищу електричну ефективність, компактнішу конструкцію, менші витрати на обслуговування та краще ріже кольорові метали.
Яку товщину металу може різати лазерний верстат?
Залежно від потужності: 1–2 кВт ріже до 6–8 мм, 3 кВт — до 12–14 мм, 6 кВт — до 25 мм, 12 кВт — до 40 мм і більше.
Чи можна купити оптоволоконний лазерний верстат для невеликого виробництва?
Так, є компактні моделі потужністю 1–2 кВт, які підходять для невеликих цехів і замовного виробництва.
Чи вигідніше замовляти різання на аутсорсі, ніж купувати верстат?
Для невеликих обсягів аутсорсинг зазвичай дешевший. Власний верстат окупається при регулярному серійному виробництві.
Який газ використовується для лазерного різання?
Зазвичай кисень, азот або повітря. Вибір залежить від матеріалу та вимог до якості кромки.