Фрезерний верстат для металу: як підібрати під задачі цеху
Фрезерний верстат — серце будь-якого механічного цеху. Від нього залежить, які деталі ви зможете взяти в роботу, з якою точністю та за скільки годин. Помилка у виборі коштує не лише грошей: недостатньо жорсткий верстат обмежить режими різання, а надто потужний простоюватиме й з’їдатиме амортизацію. Нижче — практичний алгоритм, за яким варто рухатися, перш ніж фрезерний верстат для металу купити для конкретного виробництва. Правильно підібране обладнання має відповідати не лише поточним задачам, а й перспективам розвитку підприємства. Важливо оцінити не тільки технічні характеристики верстата, а й реальні виробничі процеси: типові деталі, обсяги випуску, матеріали та вимоги до точності. Саме комплексний підхід дозволяє отримати максимальну продуктивність і швидку окупність інвестицій.
Почніть із деталі, а не з каталогу
Складіть список із 10–15 найтиповіших деталей за останній рік: матеріал, габарити, допуски, шорсткість, місячна серійність. Саме ця таблиця, а не рекламний буклет, визначає клас обладнання. Якщо 80% номенклатури — це корпусні деталі зі сталі до 500 мм, вертикальний обробний центр із робочою зоною 800×500×500 мм закриє задачу з запасом. Якщо ж переважає дрібна серія складного профілю — розглядайте 4- або 5-осьову компоновку.
Універсальний, консольний чи обробний центр
Універсальні та консольно-фрезерні верстати з ручним керуванням лишаються виправданими для ремонтних дільниць і одиничного виробництва: низька ціна, проста експлуатація, мінімальні вимоги до персоналу. Але щойно з’являється повторюваність від кількох десятків деталей на місяць, ручна обробка програє. Вертикальний обробний центр з автоматичною зміною інструмента робить за одну установку те, на що на «універсалі» йде півзміни. Портальні верстати беруть на себе великогабарит — рами, плити, зварні конструкції.
Ключові технічні критерії
Габарити деталі та робоча зона
Візьміть найбільшу типову заготовку цеху й додайте запас 15–20% на оснастку та затискачі. Розмір столу, хід по X/Y/Z та вантажопідйомність мають покривати не разові рекорди, а щоденну номенклатуру виробництва.
Жорсткість станини та напрямних
Для стабільної обробки важливі не лише маса верстата, а й конструкція опорної колони та тип напрямних. Роликові LM-напрямні по всіх осях забезпечують високу жорсткість, точність і плавність руху навіть на важких режимах різання.
Система ЧПК і сумісність з CAM
Зручний інтерфейс стійки ЧПК і сумісність із вашою CAM-системою скорочують час підготовки програми та знижують ризик помилок оператора. Перевірте, чи потрібен додатковий постпроцесор під ваше програмне забезпечення.
Шпиндель: оберти та момент
Алюміній і легкі сплави потребують високих обертів шпинделя, сталь — стабільного крутного моменту на нижчих обертах. Тип конуса (BT40, CAT40 тощо) визначає доступну оснастку та можливу глибину різання.
Кількість осей
3 осі закривають більшість плоских і корпусних деталей. Додаткова 4-та вісь економить час на переустановках, а 5-осьова обробка потрібна для складних поверхонь — прес-форм, аерокосмічних та медичних деталей.
Точність і повторюваність
Звертайте увагу не лише на паспортну точність позиціонування, а й на стабільність результату протягом тривалої роботи — термічне зміщення шпинделя та станини напряму впливає на якість серії деталей.
Переваги ЧПК-обладнання для сучасного виробництва
Фрезерний верстат з ЧПК Україна — запит, який за останні роки виріс не випадково. Дефіцит кваліфікованих фрезерувальників змушує цехи переходити на програмну обробку: один оператор обслуговує два-три верстати, а якість деталі не залежить від настрою та втоми. ЧПК дає повторюваність партії, прогнозований такт випуску та можливість швидко перебудуватися на нове замовлення — достатньо завантажити іншу програму й змінити оснастку. Додатковий аргумент — оцифрована історія обробки, яку легко показати замовнику під час аудиту.
Рахуйте вартість володіння, а не цінник
До ціни верстата додайте фундамент і підключення (трифазна лінія, стисле повітря), інструментальну оснастку та патрони, CAM-ліцензію, навчання оператора, СОЖ і систему стружковидалення. Часто оснащення додає 15–25% до бюджету. Окремо перевірте доступність сервісу: наявність інженерів в Україні, склад запчастин і час реакції на заявку важливіші за пару зайвих кіловат потужності шпинделя. Простій верстата на два тижні через очікування датчика з-за кордону перекреслює будь-яку економію на купівлі.
Чек-лист перед купівлею
- Складено перелік типових деталей із матеріалами й допусками
- Робоча зона перекриває найбільшу деталь із запасом на оснастку
- Потужність і момент шпинделя відповідають матеріалу
- Стійка ЧПК сумісна з наявним CAM і знайома технологу
- Прорахована оснастка, навчання та підключення
- Підтверджено сервісну підтримку та наявність запчастин
-
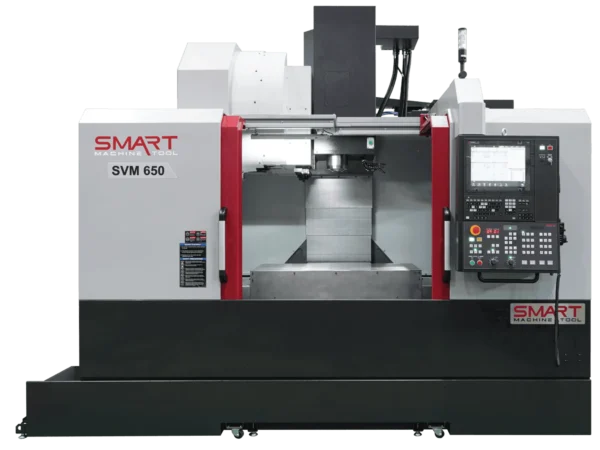
Вертикальний фрезерний оброблювальний центр SMART MACHINE TOOL SVM650
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
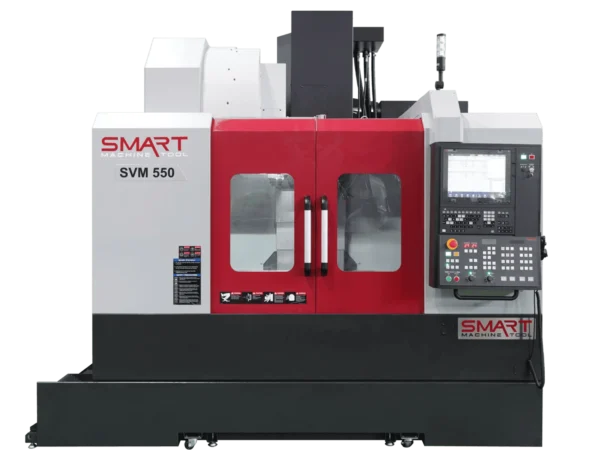
Вертикальний фрезерний оброблювальний центр SMART MACHINE TOOL SVM550
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
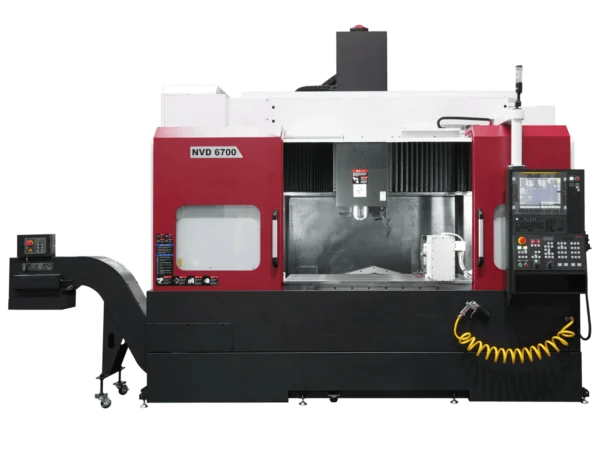
Двоколонний фрезерний оброблювальний центр SMART MACHINE TOOL NVD6700
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ -
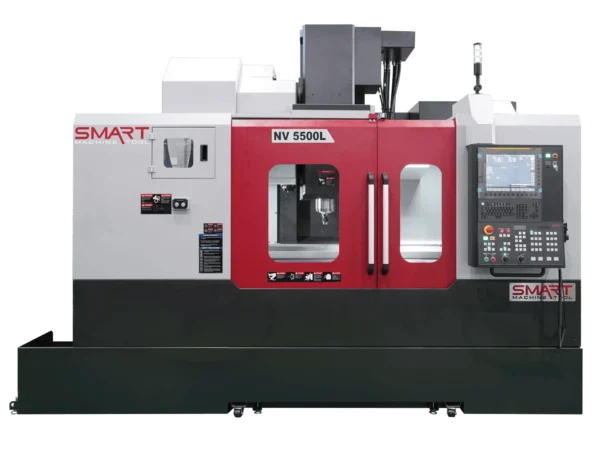
Вертикальний фрезерний оброблювальний центр SMART MACHINE TOOL NV5500
ДІЗНАТИСЬ ДЕТАЛЬНІШЕ
Розповсюджені питання
Який фрезерний верстат обрати для невеликого цеху?
Для цеху з дрібносерійною обробкою сталі та алюмінію оптимальний вертикальний обробний центр з робочою зоною близько 600–800 мм по X, шпинделем BT40 і автоматичною зміною інструмента. Він закриває 80% типових замовлень і не вимагає окремого фундаменту
Скільки осей реально потрібно?
Трьох осей достатньо для плоских, корпусних і плитних деталей. Четверта вісь виправдана, коли ви часто обробляєте деталь з кількох боків і втрачаєте час на переустановки. П’ять осей потрібні для прес-форм, лопаток, медичних та аерокосмічних деталей зі складними поверхнями
Яка точність вважається достатньою?
Для загальної механообробки достатньо позиціонування ±0,01 мм і повторюваності ±0,005 мм. Для прецизійних задач шукайте моделі з оптичними лінійками зворотного зв’язку, термокомпенсацією та охолодженням шпинделя.
Що потрібно підготувати перед встановленням?
Рівна бетонна основа потрібної товщини, трифазне живлення з відповідною потужністю, стисле повітря, вентиляція та місце для стружки й СОЖ. Також закладіть бюджет на оснастку, патрони, інструмент і навчання оператора — це 15–25% від вартості верстата.
Скільки часу займає запуск верстата з ЧПК?
Від доставки до першої серійної деталі зазвичай минає 2–4 тижні: монтаж і вивірка, пусконалагодження, підготовка постпроцесора під ваш CAM і відпрацювання перших програм.