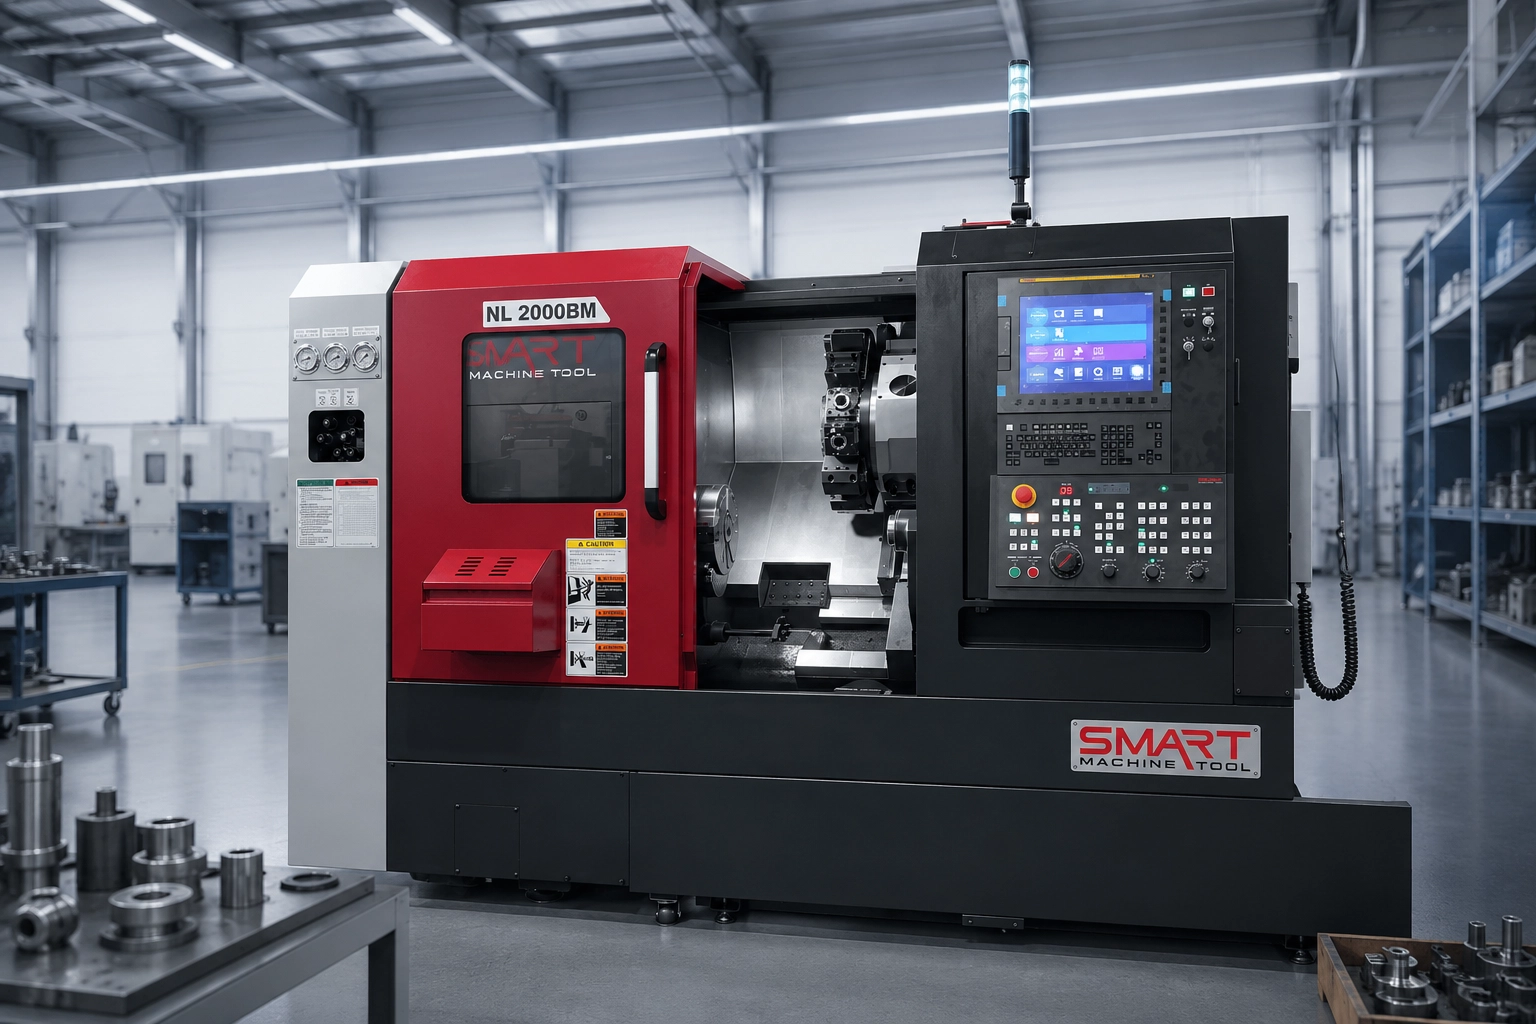
Вибір токарного оброблювального центру з ЧПК — рішення на роки вперед. Помилка на етапі підбору конфігурації обходиться дорожче за саму різницю в ціні між моделями: недостатня потужність чи діапазон обробки означають або постійну переналадку виробництва під нестандартні деталі, або взагалі неможливість виконати частину замовлень без докупівлі другого верстата.
У цій статті — на що реально варто звертати увагу при виборі токарного центру для серійного виробництва, і які помилки допускають найчастіше.
Багато виробників, обираючи токарний оброблювальний центр з ЧПК, орієнтуються переважно на один параметр — максимальний діаметр деталі, яку може обробити верстат. Це логічна відправна точка, але для серійного виробництва цього недостатньо: реальна продуктивність і собівартість деталі залежать від сукупності факторів, які на перший погляд не такі очевидні.
Це базовий параметр, з якого варто починати підбір — але важливо рахувати не тільки під поточний асортимент деталей, а й під перспективу на 2-3 роки вперед. Якщо виробництво планує розширення номенклатури, варто закладати невеликий запас по діапазону обробки одразу, а не докуповувати другий верстат через рік через одну нестандартну деталь.
Водночас надлишковий запас “про всяк випадок” теж не виправданий — токарний центр з великим діапазоном обробки коштує суттєво дорожче, а для типових деталей середнього розміру ця потужність просто простоюватиме.
Це один із найважливіших факторів для серійного виробництва, і саме його найчастіше недооцінюють на етапі вибору.
Токарний центр із приводним інструментом дозволяє виконувати фрезерування, свердління чи нарізання пазів безпосередньо в процесі токарної обробки — без перестановки деталі на інший верстат. Для деталей із додатковими елементами (пази, отвори не по осі, площини) це означає:
Для серійного виробництва, де кожна хвилина циклу помножується на тисячі деталей, ця економія часу напряму конвертується у собівартість продукції.
Коли приводний інструмент не потрібен: якщо номенклатура деталей — суто тіла обертання без додаткових елементів (прості вали, втулки, кільця), переплата за Y/C-вісь не виправдана — звичайний токарний центр впорається з задачею дешевше.
Вимоги до точності суттєво відрізняються залежно від галузі застосування деталі. Загальне машинобудування зазвичай працює з ширшими допусками, тоді як авіаційна, медична промисловість чи точне приладобудування вимагають набагато жорсткіших параметрів позиціонування та повторюваності.
Важливо розуміти: клас точності впливає не тільки на можливість виконати конкретне креслення, а й на стабільність якості впродовж серії. Верстат, розрахований на нижчий клас точності, може технічно “видати” потрібний допуск на окремій деталі, але не утримає його стабільно на всій партії — а для серійного виробництва саме повторюваність є критичним фактором, не одноразовий результат.
Сумісність системи керування з тим, що вже використовується на підприємстві, — фактор, який часто недооцінюють, хоча він напряму впливає на операційні витрати:
Орієнтація тільки на ціну обладнання без урахування вартості володіння. Дешевший верстат із меншим діапазоном можливостей чи без приводного інструменту може виявитись дорожчим у підсумку — через довший цикл обробки, потребу в додатковому обладнанні чи вищий відсоток браку через переустановку деталей.
Недооцінка перспективи розвитку номенклатури. Підбір верстата виключно під поточний асортимент деталей без запасу на найближчі роки — поширена причина, чому підприємства повертаються по друге, більш функціональне обладнання раніше, ніж планували.
Ігнорування сервісної складової. Наявність технічної підтримки, оригінальних запчастин та швидкого сервісного обслуговування на локальному ринку — фактор, який впливає на реальний простій обладнання значно більше, ніж будь-яка технічна характеристика самого верстата.
Якщо номенклатура деталей регулярно включає складні елементи, що вимагають і токарної, і фрезерної обробки (корпусні елементи з тілом обертання, деталі зі складною геометрією отворів), варто розглянути токарно-фрезерний оброблювальний центр як альтернативу парі окремих верстатів.
Переваги такого підходу:
Коли окремі верстати все ж доцільніші: якщо обсяги токарних і фрезерних операцій суттєво різняться (наприклад, фрезерна обробка потрібна лише для невеликої частки деталей), може бути ефективніше тримати спеціалізоване обладнання під кожен тип операцій — щоб не завантажувати дорожчий комбінований верстат простими токарними задачами, які можна виконати на звичайному токарному центрі.
Перш ніж звертатись за комерційною пропозицією, варто зафіксувати:
З цими даними підбір конкретної моделі токарного оброблювального центру стає значно точнішим і виключає типову помилку “переплата за зайвий функціонал” чи, навпаки, “недостатня потужність під реальні задачі”.
Підібрати токарний оброблювальний центр під ваше виробництво? У каталозі IWERKE представлені токарні оброблювальні центри Smart Machine Tool різної конфігурації — від стандартних моделей до верстатів із приводним інструментом для складної обробки. Переглянути каталог і залишити заявку на прорахунок можна в розділі Токарні оброблювальні центри.
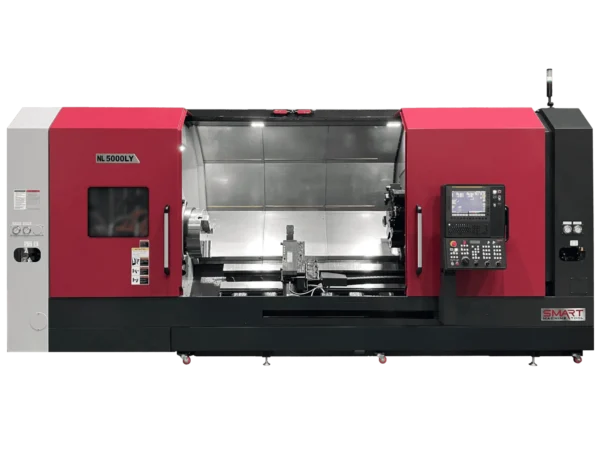
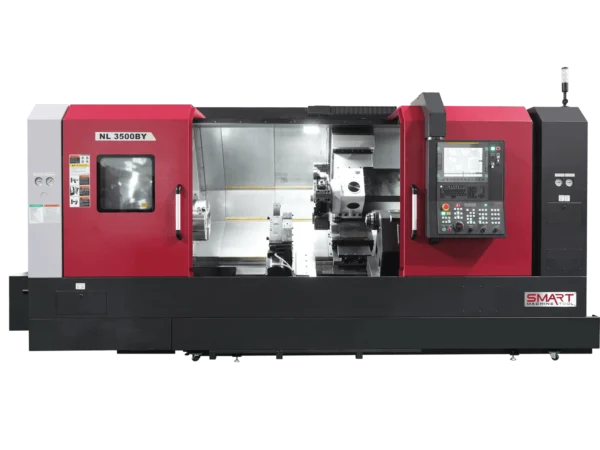
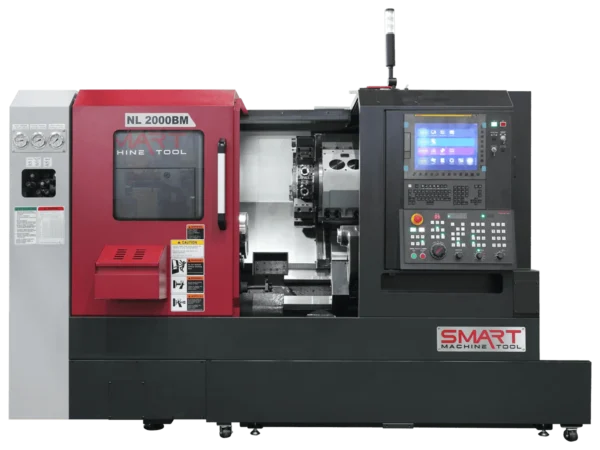
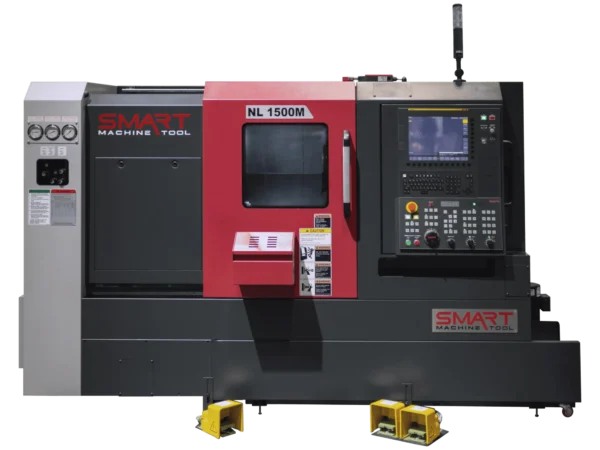
Наші спеціалісти допоможуть підібрати оптимальну конфігурацію відповідно до ваших задач, матеріалів та обсягів
Заповніть форму, і ми зв’яжемося з вами щодо вартості та умов постачання обладнання